
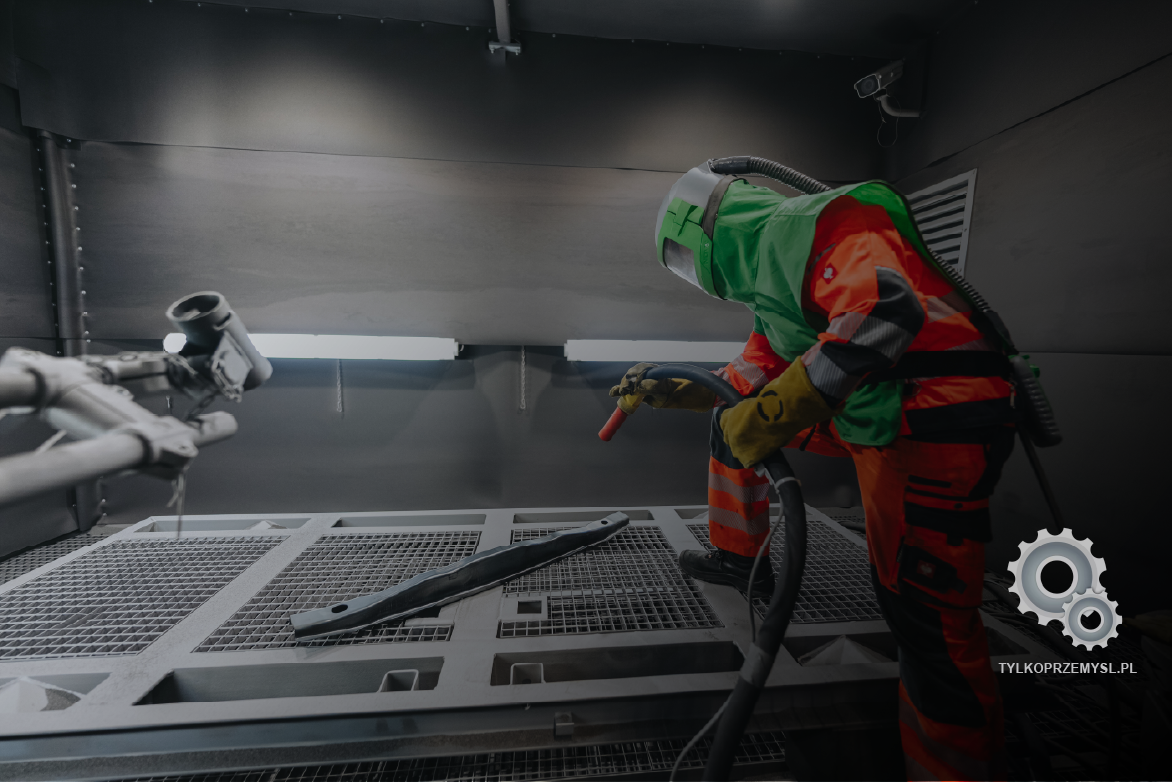
Obróbka strumieniowo-ścierna polega na kierowaniu na powierzchnię strumienia materiału ściernego rozpędzonego sprężonym powietrzem albo mechanicznie, np. przez turbinę. Energia kinetyczna ziaren pozwala usuwać rdzę, zgorzelinę i stare powłoki, a równocześnie zmienia profil powierzchni. Proces służy więc zarówno do oczyszczania, jak i przygotowania metalu do malowania, powlekania lub dalszej obróbki.
Na czym polega obróbka strumieniowo-ścierna?
W obróbce strumieniowo-ściernej efekt powstaje wskutek uderzania dużej liczby rozpędzonych cząstek ścierniwa w obrabianą powierzchnię. Zależnie od kształtu ziarna może ono przede wszystkim mikroskrawać, zgniatać lub udarowo oddziaływać na podłoże. Rezultat zależy nie tylko od ciśnienia, lecz także od rodzaju ścierniwa, granulacji, prędkości, kąta i odległości roboczej.
Jak strumień ścierniwa oddziałuje na powierzchnię?
Ostrokrawędziowy materiał ścierny ma liczne krawędzie tnące. Przy uderzeniu usuwa produkty korozji, zgorzelinę walcowniczą, starą farbę i inne zanieczyszczenia, a jednocześnie pozostawia rozwinięty profil powierzchni. Śrut kulisty działa inaczej: jego oddziaływanie jest bardziej udarowe i zgniatające.
Nie można więc sprowadzić procesu do zasady „większe ciśnienie = lepsze czyszczenie”. O wyniku decyduje cały układ: energia ziaren, średnica i zużycie dyszy, przepływ sprężonego powietrza, wielkość i kształt ścierniwa, kąt prowadzenia strumienia oraz odległość od elementu.
Obróbka pozwala m.in. usuwać rdzę, zgorzelinę i stare powłoki, oczyszczać odlewy, przygotowywać powierzchnię przed malowaniem i malowaniem proszkowym, nadawać określony profil oraz usuwać pozostałości technologiczne.
Trzeba przy tym rozdzielić trzy różne właściwości: stopień oczyszczenia, profil powierzchni oraz jej czystość chemiczną. Powierzchnia może wyglądać na doskonale oczyszczoną, a jednocześnie zawierać sole rozpuszczalne albo mieć profil nieodpowiedni dla planowanego systemu powłokowego.
Obróbka strumieniowo-ścierna a piaskowanie, śrutowanie i korundowanie
Obróbka strumieniowo-ścierna jest pojęciem nadrzędnym. Piaskowanie, śrutowanie i korundowanie opisują konkretne warianty procesu, związane przede wszystkim z zastosowanym materiałem ściernym lub sposobem jego podawania. W praktyce przemysłowej słowo „piaskowanie” bywa używane potocznie również wtedy, gdy w instalacji nie znajduje się piasek.
Piaskowanie
Nazwa pochodzi od historycznego wykorzystania piasku jako ścierniwa. Współcześnie nie należy jednak utożsamiać profesjonalnej obróbki strumieniowej ze stosowaniem zwykłego piasku kwarcowego. W instalacjach pracują m.in. śrut stalowy, korund, garnet, kulki szklane oraz inne ścierniwa mineralne i syntetyczne.
Śrutowanie
Śrutowanie wykorzystuje śrut lub grit. Aktualna ISO 11124-1:2026 definiuje shot jako cząstki zasadniczo zaokrąglone, natomiast grit jako cząstki zasadniczo kanciaste, o przełamanych powierzchniach i ostrych krawędziach.
Proces może być pneumatyczny albo wirnikowy. W oczyszczarce wirnikowej śrut przyspiesza turbina, dzięki czemu do jego rozpędzania nie jest potrzebny strumień sprężonego powietrza.
Korundowanie
Korundowanie wykorzystuje topiony tlenek glinu. Korund jest twardym, ostrokrawędziowym ścierniwem stosowanym tam, gdzie wymagane jest intensywne skrawanie powierzchni i nie chce się wprowadzać śrutu ze stali węglowej. ISO 11126-7:2018 określa dla tego ścierniwa m.in. wymagania dotyczące uziarnienia, twardości Mohsa, gęstości, wilgotności, przewodności i chlorków rozpuszczalnych w wodzie. Norma została potwierdzona w 2024 r.
| Proces | Typowe ścierniwo | Kształt | Typowy efekt | Odzysk |
|---|---|---|---|---|
| Piaskowanie / blasting | Różne ścierniwa niemetaliczne lub metaliczne | Zależny od medium | Oczyszczenie i profilowanie | Zależny od instalacji |
| Śrutowanie | Śrut lub grit stalowy | Kulisty lub ostrokrawędziowy | Oczyszczanie, profilowanie | Często wielokrotny |
| Korundowanie | Korund | Ostrokrawędziowy | Intensywne mikroskrawanie i profilowanie | Możliwy w obiegu zamkniętym |
Jakie metody obróbki strumieniowo-ściernej stosuje się w przemyśle?
Metody można podzielić według sposobu rozpędzania i transportowania ścierniwa. Najczęściej stosuje się instalacje ciśnieniowe, podciśnieniowe oraz oczyszczarki wirnikowe. Dobór technologii zależy od wielkości elementu, wymaganej wydajności, rodzaju ścierniwa, poziomu automatyzacji i możliwości odzyskiwania medium.
Obróbka ciśnieniowa
W układzie ciśnieniowym ścierniwo podawane jest ze zbiornika do strumienia sprężonego powietrza, a następnie przez przewód i dyszę kierowane na powierzchnię. Rozwiązanie dobrze sprawdza się przy dużych elementach i konstrukcjach stalowych.
Kontroluje się m.in. ciśnienie w barach, przepływ powietrza w m³/min, średnicę dyszy w mm, zużycie ścierniwa w kg/h oraz odległość i kąt prowadzenia dyszy. Uniwersalny „idealny” zestaw tych parametrów nie istnieje.
Obróbka podciśnieniowa
W układach inżektorowych przepływ powietrza powoduje zasysanie ścierniwa dzięki efektowi Venturiego. Takie rozwiązanie jest proste i często stosowane w ręcznych kabinach, ale zwykle ustępuje systemowi ciśnieniowemu pod względem wydajności.
Obróbka wirnikowa
W oczyszczarkach wirnikowych śrut przyspieszany jest mechanicznie przez turbinę. Technologia umożliwia zamknięty obieg medium i wysoką automatyzację, dlatego stosuje się ją m.in. do blach, profili, odlewów i seryjnie produkowanych elementów.
ISO 8504-2:2019 pozostaje aktualną opublikowaną normą opisującą metody abrasive blast-cleaning stali, choć jej kolejne wydanie jest już opracowywane.
| Metoda | Źródło energii | Podawanie ścierniwa | Typowe zastosowanie |
|---|---|---|---|
| Ciśnieniowa | Sprężone powietrze | Zbiornik ciśnieniowy | Duże powierzchnie, konstrukcje |
| Podciśnieniowa | Sprężone powietrze | Zasysanie Venturiego | Kabiny, drobniejsze prace |
| Wirnikowa | Turbina | Mechaniczne rozpędzenie | Produkcja seryjna, blachy, profile, odlewy |
Ścierniwo do obróbki strumieniowej
Ścierniwa dzielą się przede wszystkim na metaliczne i niemetaliczne, kuliste i ostrokrawędziowe oraz przeznaczone do jednorazowego lub wielokrotnego wykorzystania. ISO klasyfikuje ścierniwa metaliczne w serii ISO 11124, a niemetaliczne w ISO 11126. Ogólną klasyfikację niemetalicznych mediów określa od 2025 r. ISO 11126-1:2025.
W przypadku ścierniw metalicznych ogólna klasyfikacja została właśnie zaktualizowana: ISO 11124-1:2026 zastąpiła wcześniejsze wydanie z 2018 r.
| Ścierniwo | Kształt | Charakter pracy | Typowe zastosowanie |
|---|---|---|---|
| Śrut stalowy kulisty | Kulisty | Udar, zgniatanie | Oczyszczarki wirnikowe, odlewy, stal |
| Grit stalowy | Ostrokrawędziowy | Intensywne profilowanie | Stal przed powłokami |
| Korund | Ostrokrawędziowy | Silne mikroskrawanie | Stal, metale, obróbka precyzyjna |
| Garnet | Nieregularny/kanciasty | Oczyszczanie i profilowanie | Prace strumieniowe z medium niemetalicznym |
| Kulki szklane | Kulisty | Łagodniejsze oddziaływanie | Matowienie, wykańczanie powierzchni |
Do aluminium i stali nierdzewnej medium należy dobierać szczególnie ostrożnie. Zanieczyszczenie takiej powierzchni cząstkami stali węglowej może być technologicznie niedopuszczalne, dlatego znaczenie mają zarówno rodzaj ścierniwa, jak i czystość instalacji.
Jak dobrać granulację i kształt ścierniwa?
Granulacja nie działa w oderwaniu od pozostałych parametrów. Większe ziarno ma większą masę i przy podobnej prędkości może przenosić większą energię pojedynczego uderzenia, ale drobniejsze ścierniwo zapewnia większą liczbę uderzeń dla tej samej masy medium. Ostateczny profil zależy też od kształtu, twardości, prędkości i rodzaju podłoża.
Ziarno ostrokrawędziowe intensywniej mikroskrawa powierzchnię i tworzy inny profil niż śrut kulisty. Dlatego określenie samej granulacji bez wskazania typu medium jest niewystarczające.
Jakie parametry decydują o efekcie obróbki?
O wyniku obróbki decydują równocześnie ciśnienie lub prędkość cząstek, przepływ powietrza, średnica i stan dyszy, granulacja, kształt oraz twardość ścierniwa, kąt padania, odległość dyszy, czas ekspozycji i właściwości podłoża. Zmiana jednego parametru może zmieniać zarówno szybkość oczyszczania, jak i profil powierzchni.
| Parametr | Jednostka | Wpływ | Co kontrolować |
|---|---|---|---|
| Ciśnienie | bar | Prędkość i energia ziaren | Wartość przy stanowisku roboczym |
| Przepływ powietrza | m³/min | Utrzymanie wymaganej pracy dyszy | Wydajność sprężarki i instalacji |
| Średnica dyszy | mm | Przepływ i wielkość strumienia | Zużycie otworu |
| Granulacja | mm / oznaczenie klasy | Energia uderzenia i pokrycie | Rozkład ziarnowy |
| Odległość | mm | Koncentracja strumienia | Stałość prowadzenia dyszy |
| Kąt | ° | Sposób oddziaływania ziarna | Technika prowadzenia |
Zużyta dysza ma większy otwór niż nominalny i może istotnie zwiększać zapotrzebowanie na sprężone powietrze. Dlatego samo wskazanie ciśnienia na sprężarce nie mówi jeszcze, jakie warunki rzeczywiście panują przy dyszy.
Czystość i chropowatość powierzchni to dwa różne parametry
Stopień przygotowania powierzchni opisuje przede wszystkim jej stan po oczyszczeniu, natomiast profil określa geometrię powstałych nierówności. Nie można więc zamiennie stosować oznaczeń Sa i wartości podawanych w mikrometrach. Dwie powierzchnie osiągające ten sam stopień Sa 2½ mogą mieć wyraźnie różny profil.
Stopnie Sa według ISO 8501-1
Aktualną opublikowaną wersją pozostaje ISO 8501-1:2007, choć ISO pracuje już nad jej trzecim wydaniem. Norma służy do wizualnej oceny stopnia skorodowania oraz stopnia przygotowania powierzchni stalowych.
| Stopień | Charakter oczyszczenia |
|---|---|
| Sa 1 | Lekkie oczyszczenie strumieniowo-ścierne |
| Sa 2 | Dokładniejsze oczyszczenie, z usunięciem słabo związanych pozostałości |
| Sa 2½ | Bardzo dokładne oczyszczenie, powszechne przy przygotowaniu pod systemy ochronne |
| Sa 3 | Najwyższy wizualny poziom oczyszczenia przewidziany w tej klasyfikacji |
Seria ISO 8503 dotyczy natomiast charakterystyki profilu stali po obróbce strumieniowo-ściernej. ISO 8503-1:2012 opisuje komparatory profilu, a ISO 8503-2:2012 procedurę klasyfikacji z ich wykorzystaniem.
Dlaczego Sa 2½ nie określa chropowatości?
Sa 2½ określa wizualny stopień przygotowania powierzchni, a nie głębokość ani geometrię profilu. Ta sama powierzchnia może osiągnąć Sa 2½ po zastosowaniu różnych ścierniw, które pozostawią odmienny profil. Dlatego prawidłowy odbiór powierzchni przed malowaniem powinien uwzględniać zarówno stopień oczyszczenia, jak i wymagany profil.
Przygotowanie powierzchni przed malowaniem i nakładaniem powłok
Obróbka strumieniowo-ścierna poprawia warunki dla przyczepności powłoki przede wszystkim przez usunięcie rdzy, zgorzeliny, starych warstw i innych zanieczyszczeń oraz wytworzenie profilu dopasowanego do konkretnego systemu powłokowego. Nie oznacza to jednak, że im większa chropowatość, tym lepsza przyczepność farby.
Profil należy dobierać do wymagań producenta powłoki i specyfikacji technologicznej. Zbyt płytki może nie zapewnić odpowiedniego mechanicznego zakotwienia, ale nadmierny profil również może być problemem przy określonej grubości suchej powłoki.
Przy malowaniu ciekłym znaczenie ma ponadto czas pomiędzy oczyszczeniem a aplikacją primera oraz warunki otoczenia. Przy malowaniu proszkowym obróbka strumieniowa może być częścią przygotowania mechanicznego, ale nie zawsze zastępuje wymagane przygotowanie chemiczne.
Jak kontrolować powierzchnię po obróbce strumieniowo-ściernej?
Kontrola nie powinna kończyć się na sprawdzeniu, czy stal wygląda na czystą. Odbiór może obejmować wizualny stopień przygotowania, profil powierzchni, obecność pyłu, zanieczyszczenia rozpuszczalne oraz temperaturę i wilgotność przed aplikacją powłoki.
ISO 8502-6:2020 opisuje metodę Bresle’a służącą do ekstrakcji rozpuszczalnych w wodzie zanieczyszczeń z powierzchni. ISO 8502-9:2020 dotyczy terenowego oznaczania soli rozpuszczalnych metodą konduktometryczną.
| Parametr | Metoda | Odniesienie |
|---|---|---|
| Stopień oczyszczenia | Ocena wizualna | ISO 8501 |
| Profil powierzchni | Komparator / metoda instrumentalna | ISO 8503 |
| Sole rozpuszczalne | Ekstrakcja + przewodność | ISO 8502-6 i ISO 8502-9 |
| Warunki klimatyczne | Temperatura, RH, punkt rosy | Wymagania systemu powłokowego |
Jak dobrać obróbkę strumieniowo-ścierną do materiału?
Dla stali węglowej podstawowym zadaniem jest zwykle usunięcie korozji, zgorzeliny lub starej powłoki i przygotowanie profilu pod zabezpieczenie antykorozyjne.
Przy stali nierdzewnej trzeba ograniczyć ryzyko zanieczyszczenia powierzchni żelazem. W praktyce oznacza to odpowiednio dobrane ścierniwo i separację wyposażenia używanego wcześniej do stali węglowej.
Aluminium jest bardziej podatne na uszkodzenie przez agresywny strumień, dlatego wymaga dopasowania medium i parametrów. W przypadku odlewów oczyszczarki turbinowe stosuje się m.in. do usuwania piasku formierskiego, zgorzeliny i pozostałości procesowych.
Gdzie stosuje się obróbkę strumieniowo-ścierną?
Dla produkcji konstrukcji stalowych proces przygotowuje belki, profile, zbiorniki i konstrukcje spawane przed zabezpieczeniem antykorozyjnym. W odlewnictwie oczyszcza odlewy po formowaniu i obróbce cieplnej. W motoryzacji może być częścią przygotowania komponentów przed kolejnymi operacjami powierzchniowymi.
Dla przemysłu stoczniowego i offshore szczególne znaczenie ma połączenie wysokiego stopnia oczyszczenia z kontrolą profilu i zanieczyszczeń przed aplikacją wielowarstwowych systemów ochronnych. Obróbka znajduje też zastosowanie w utrzymaniu ruchu i renowacji elementów pokrytych korozją, starymi farbami lub osadami procesowymi.
Jak dobrać technologię obróbki do konkretnego zadania?
Dobór procesu powinien zaczynać się od wymagań dla gotowej powierzchni, a nie od pytania „jakie ścierniwo mamy na magazynie”. Najpierw określa się materiał i zanieczyszczenie, potem wymagany stopień oczyszczenia i profil, następnie dobiera medium, urządzenie i parametry, a na końcu sposób kontroli.
Materiał → rodzaj zanieczyszczenia → wymagany stopień czystości → wymagany profil → ścierniwo → urządzenie i parametry → kontrola powierzchni
Takie podejście ogranicza jeden z najczęstszych błędów procesowych: dobór technologii wyłącznie według szybkości czyszczenia lub ceny ścierniwa.
Najczęstsze błędy podczas obróbki strumieniowo-ściernej
- Dobór ścierniwa wyłącznie według ceny → nieodpowiedni profil lub wydajność → dobór według podłoża i wymagań powłoki.
- Nieprawidłowa granulacja → zbyt niski albo nadmierny profil → kontrola uziarnienia i test procesu.
- Zużyta dysza → większe zużycie powietrza i niestabilne parametry → regularny pomiar średnicy.
- Kontrola ciśnienia tylko przy sprężarce → parametry przy dyszy mogą być inne → pomiar w instalacji roboczej.
- Zanieczyszczone lub nadmiernie rozdrobnione ścierniwo → gorszy efekt i niestabilny profil → kontrola obiegu i separacji.
- Traktowanie Sa 2½ jako chropowatości → błędny odbiór powierzchni → oddzielna kontrola stopnia czystości i profilu.
- Pozostawienie pyłu i soli → ryzyko wad powłoki → badanie czystości po obróbce.
- Niewłaściwe medium do aluminium lub stali nierdzewnej → uszkodzenie albo kontaminacja powierzchni → dedykowane ścierniwo i wyposażenie.
Najważniejsze normy ISO dotyczące obróbki strumieniowo-ściernej
| Norma | Zakres |
|---|---|
| ISO 8501 | Wizualna ocena czystości powierzchni |
| ISO 8502 | Badania zanieczyszczeń powierzchni |
| ISO 8503 | Profil powierzchni po obróbce |
| ISO 8504-2:2019 | Metody abrasive blast-cleaning |
| ISO 11124-1:2026 | Klasyfikacja ścierniw metalicznych |
| ISO 11126-1:2025 | Klasyfikacja ścierniw niemetalicznych |
| ISO 11127 | Metody badań ścierniw niemetalicznych |
| ISO 12944 | Ochrona konstrukcji stalowych systemami malarskimi |
ISO 12944-4:2017 pozostaje odniesieniem dotyczącym rodzajów powierzchni i ich przygotowania w systemach ochrony konstrukcji stalowych, choć trwają prace nad kolejnym wydaniem.
FAQ – obróbka strumieniowo-ścierna
Obróbka strumieniowo-ścierna jest pojęciem szerszym. Piaskowanie to historyczna i potoczna nazwa jednego z wariantów procesu. W nowoczesnych instalacjach materiałem ściernym nie musi być piasek – stosuje się m.in. śrut stalowy, korund, garnet i inne media.
Śrutowanie wykorzystuje śrut lub grit, najczęściej metaliczny, i może odbywać się pneumatycznie lub wirnikowo. „Piaskowanie” jest określeniem mniej precyzyjnym i w języku potocznym często obejmuje różne rodzaje obróbki strumieniowej.
Dobór zależy od wymaganego efektu. Wykorzystuje się m.in. śrut stalowy kulisty, grit stalowy, korund i wybrane ścierniwa niemetaliczne. O wyborze powinny decydować wymagany stopień czystości, profil, rodzaj urządzenia oraz dalsza obróbka.
Aluminium wymaga ostrożniejszego doboru medium ze względu na podatność podłoża na uszkodzenie i ryzyko kontaminacji. Konkretne ścierniwo oraz parametry należy dobrać do stopu, oczekiwanego efektu powierzchni i procesu następującego po oczyszczaniu.
Sa 2½ jest stopniem wizualnego przygotowania powierzchni stalowej po oczyszczaniu strumieniowo-ściernym według ISO 8501-1. Nie określa konkretnej wartości chropowatości w mikrometrach.
Nie. Sa 2½ opisuje wizualny stopień oczyszczenia, a profil powierzchni należy kontrolować oddzielnie. Powierzchnie o tym samym stopniu Sa mogą mieć różną geometrię i głębokość profilu.
Nie istnieje jedna uniwersalna wartość. Wymagany profil powinien wynikać ze specyfikacji danego systemu powłokowego, rodzaju farby, podłoża oraz zakładanej grubości powłoki.
Tak. Jest jedną z podstawowych metod usuwania produktów korozji ze stali. Wymagany poziom oczyszczenia powinien jednak wynikać z dokumentacji technologicznej lub wymagań dla późniejszej powłoki.
Należy kontrolować co najmniej stopień oczyszczenia i wymagany profil. W bardziej wymagających zastosowaniach sprawdza się także zapylenie, sole rozpuszczalne oraz warunki klimatyczne przed nakładaniem powłoki.
Od powierzchni surowej do gotowej pod powłokę
Prawidłowa obróbka strumieniowo-ścierna tworzy cały ciąg technologiczny:
- określenie materiału podłoża,
- identyfikacja rdzy, zgorzeliny, powłok i innych zanieczyszczeń,
- ustalenie wymaganego stopnia oczyszczenia,
- określenie wymaganego profilu,
- dobór ścierniwa oraz urządzenia,
- obróbka przy kontrolowanych parametrach,
- kontrola i odbiór powierzchni przed przekazaniem jej do dalszej obróbki.
To właśnie wymagania dla gotowej powierzchni – a nie sama możliwość jej szybkiego „wyczyszczenia” – powinny decydować o tym, jakim materiałem ściernym i przy jakich parametrach zostanie wykonany proces.
Źródła
- Chander KP, Vashista M, Sabiruddin K, Paul S, Bandyopadhyay PP. Effects of grit blasting on surface properties of steel substrates. Materials & Design. 2009;30(8):2895–2902. doi:10.1016/j.matdes.2009.01.014. Artykuł analizuje wpływ parametrów obróbki gritem, takich jak wielkość ziarna, ciśnienie, czas i kąt obróbki, na usuwanie materiału, chropowatość oraz naprężenia resztkowe stalowego podłoża. https://doi.org/10.1016/j.matdes.2009.01.014
- Bobzin K, Öte M, Linke TF, Sommer J, Liao X. Influence of process parameter on grit blasting as a pretreatment process for thermal spraying. Journal of Thermal Spray Technology. 2016;25:3–11. doi:10.1007/s11666-015-0297-0. Publikacja porównuje wpływ wielkości ziarna, ciśnienia, kąta, odległości dyszy oraz rodzaju ścierniwa — m.in. korundu, tlenku glinu z cyrkonem i śrutu stalowego — na topografię powierzchni, trwałość medium i przyczepność powłoki. https://doi.org/10.1007/s11666-015-0297-0
- Marquardt T, Momber AW, Kelm D. Fractal dimensions of blast-cleaned steel surfaces and their effects on the adhesion of polymeric foil systems with integrated pressure-sensitive adhesives. International Journal of Adhesion and Adhesives. 2022;118:103198. doi:10.1016/j.ijadhadh.2022.103198. Artykuł dotyczy wpływu rodzaju ścierniwa, stopnia przygotowania i parametrów profilu powierzchni stali po obróbce strumieniowo-ściernej na przyczepność systemów foliowych i klejów wrażliwych na nacisk. https://doi.org/10.1016/j.ijadhadh.2022.103198
- Marquardt T, Krenz A, Momber AW, Buchbach S. Measurement methods and fractal dimensions of blast-cleaned steel surfaces. Journal of Adhesion Science and Technology. 2024;38(8):1334–1355. doi:10.1080/02670844.2023.2259527. Publikacja porównuje metody oceny profilu stali po oczyszczaniu strumieniowo-ściernym, w tym analizę przekroju, pomiar profilometrem stykowym i projekcję światła prążkowego, co bezpośrednio odnosi się do kontroli chropowatości i topografii powierzchni. https://doi.org/10.1080/02670844.2023.2259527
- Świetlicki A, Szala M, Walczak M. Effects of shot peening and cavitation peening on properties of surface layer of metallic materials—A short review. Materials. 2022;15(7):2476. doi:10.3390/ma15072476. PMID: 35407808. Artykuł przeglądowy omawia mechanizmy śrutowania i innych procesów udarowych, wpływ kształtu oraz energii cząstek na warstwę wierzchnią, a także zmiany twardości, naprężeń resztkowych, chropowatości i odporności eksploatacyjnej metali. https://pubmed.ncbi.nlm.nih.gov/35407808/