
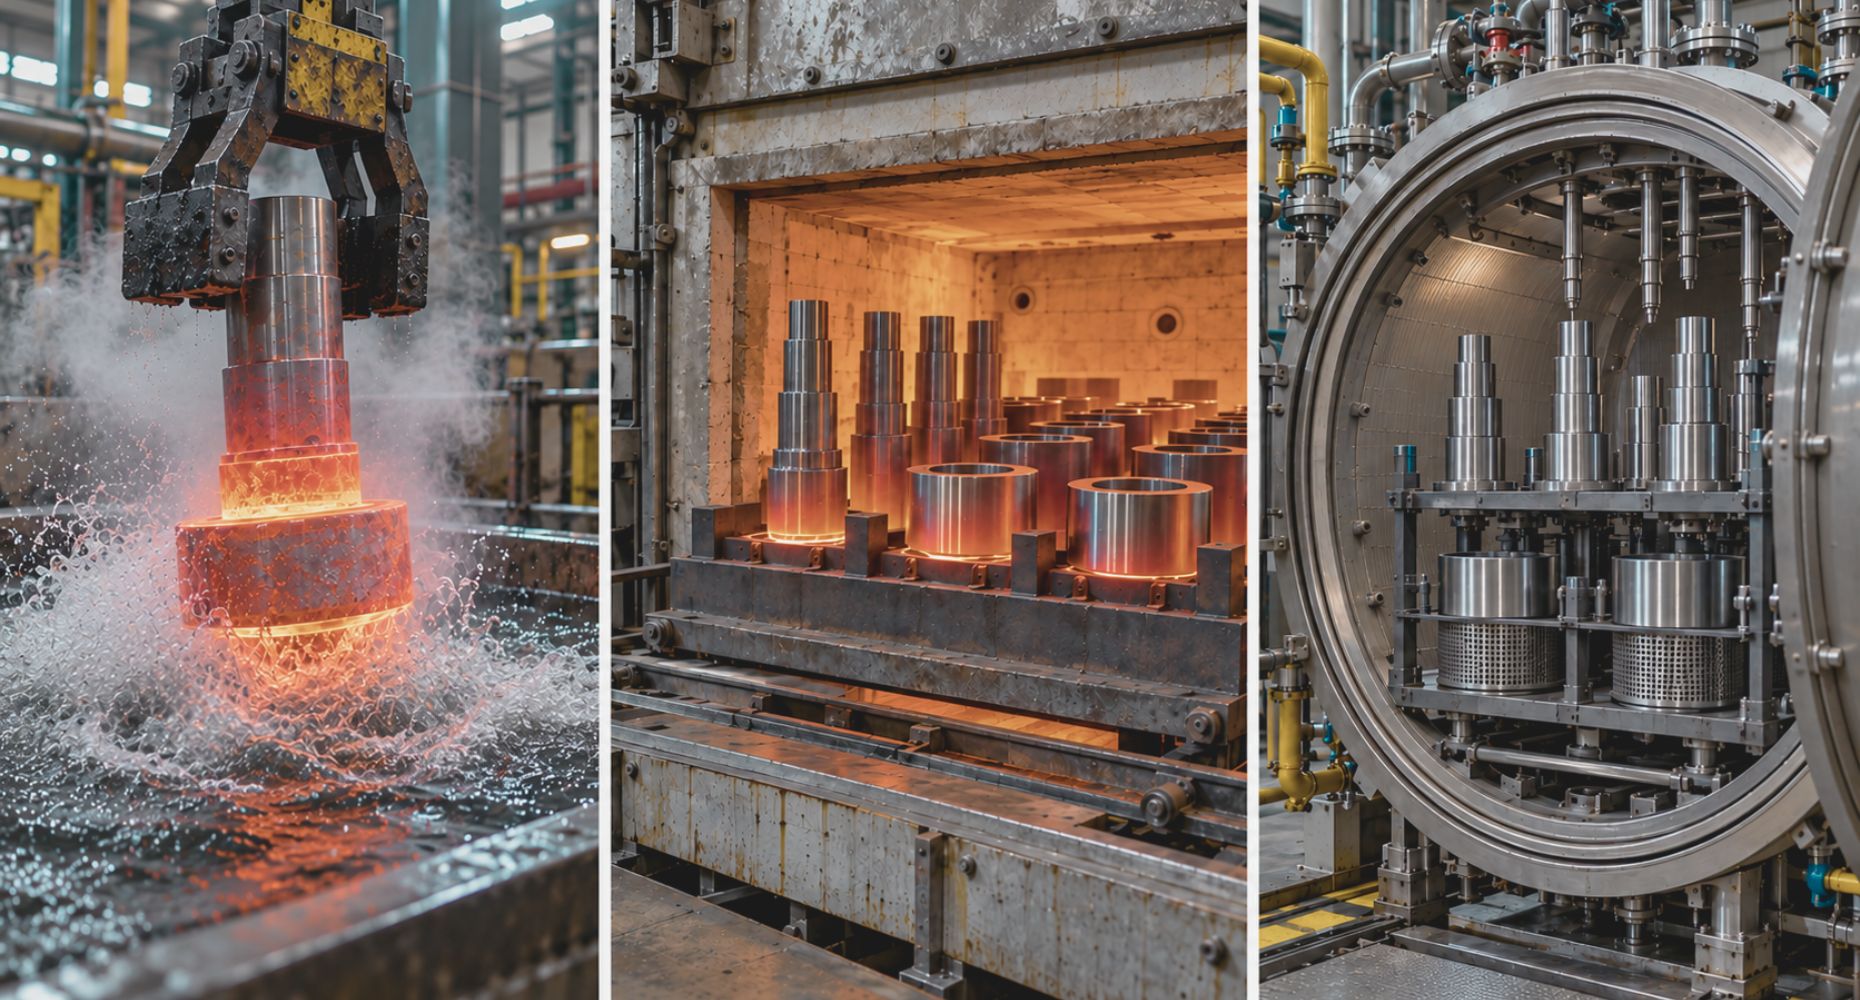
Koło zębate potrzebuje twardych zębów, ale nie powinno pękać pod obciążeniem. Wał musi wytrzymać tarcie, a po obróbce nadal pasować do łożysk. Dlatego wybór technologii utwardzania nie zaczyna się od pytania, która metoda daje najwyższą twardość. Najpierw trzeba ustalić, gdzie i na jakiej głębokości stal ma być twarda.
Najkrótsza odpowiedź: hartowanie zmienia strukturę stali wskutek nagrzania i szybkiego chłodzenia. Nawęglanie wzbogaca powierzchnię w węgiel, po czym zwykle przeprowadza się hartowanie. Azotowanie wprowadza azot do warstwy wierzchniej i z reguły nie wymaga gwałtownego chłodzenia. To trzy odmienne sposoby uzyskiwania wymaganych właściwości części.
Hartowanie a azotowanie – najważniejsze różnice
W uproszczeniu hartowanie może wpływać na znacznie większą część przekroju niż procesy dyfuzyjne. Nawęglanie i azotowanie służą przede wszystkim do uzyskania twardszej powierzchni przy zachowaniu właściwości rdzenia. Nie oznacza to jednak, że każda z tych technologii sprawdzi się dla dowolnej stali.
| Metoda | Jak działa | Temperatura procesu | Efekt w przekroju (schemat) | Przykładowe stale | Typowe części | Atut i ograniczenie |
|---|---|---|---|---|---|---|
| Hartowanie | Nagrzanie do zakresu austenityzacji i szybkie chłodzenie; zwykle późniejsze odpuszczanie. Bez zmiany składu chemicznego powierzchni. | Orientacyjnie 780-900°CWłaściwa temperatura zależy od gatunku stali. | Zmiana struktury w przekroju; pełne zahartowanie zależy od hartowności i grubości elementu. | C45, 42CrMo4Dobór wymaga sprawdzenia gatunku i przekroju. | Wały, narzędzia, elementy maszyn. | Plus: wzrost twardości i wytrzymałości. Uwaga: odkształcenia, naprężenia i ryzyko pęknięć. |
| Nawęglanie + hartowanie | Węgiel dyfunduje do warstwy wierzchniej. Następnie hartowanie utwardza wzbogaconą w węgiel strefę. | Orientacyjnie 880-950°CPo nawęglaniu osobny lub zintegrowany etap hartowania. | Twardsza warstwa na powierzchni, bardziej ciągliwy rdzeń.Typowa głębokość użytkowa: ok. 0,5-2 mm. | 16MnCr5, 20MnCr5. | Koła zębate, tuleje, sworznie. | Plus: odporność na zużycie i obciążenia kontaktowe. Uwaga: ryzyko deformacji po hartowaniu. |
| Azotowanie | Azot wnika w powierzchnię, tworząc warstwę związkową i strefę dyfuzyjną. Zwykle bez hartowania po procesie. | Orientacyjnie 480-580°CTemperatura i czas zależą od wariantu procesu. | Cienka warstwa związkowa, strefa dyfuzyjna, rdzeń.Typowa głębokość: ok. 0,1-0,6 mm. | 31CrMoV9, 34CrAlNi7-10. | Wały, wrzeciona, formy, elementy precyzyjne. | Plus: małe ryzyko zmian wymiarowych. Uwaga: ograniczona głębokość i zależność od składu stali. |
Uwaga: wartości i grubości warstw są orientacyjne, a przekroje schematyczne i nie są przedstawione w skali. Głębokość warstwy należy zdefiniować metodą pomiaru, np. według ISO 18203:2026. Konkretne parametry zatwierdza technolog dla wskazanego gatunku stali i geometrii detalu.
Na czym polega hartowanie stali?
Podczas hartowania stal nagrzewa się do temperatury właściwej dla jej składu, a następnie chłodzi odpowiednio szybko, zwykle w oleju, wodzie lub innym dobranym ośrodku. Powstająca struktura martenzytyczna zwiększa twardość. W wielu zastosowaniach potrzebne jest jeszcze odpuszczanie, aby ograniczyć kruchość i naprężenia.
To rozwiązanie dla stali o odpowiedniej zawartości węgla i hartowności. Przykładowo C45 bywa wykorzystywana na wały, a 42CrMo4 na bardziej obciążone części maszyn. Ważne zastrzeżenie: zahartowanie całego przekroju nie zawsze jest możliwe. Duży detal może mieć twardszą powierzchnię i miększy rdzeń mimo zastosowania klasycznego hartowania.
Nawęglanie a hartowanie – dlaczego te procesy się łączy?
Samo nawęglanie polega na dyfuzji węgla do powierzchni stalowego elementu. Wzbogacona warstwa uzyskuje wysoką twardość dopiero po odpowiednim hartowaniu. Rdzeń stali niskowęglowej zachowuje przy tym większą ciągliwość niż warstwa zewnętrzna.
Tak obrabia się między innymi koła zębate, sworznie i tuleje ze stali 16MnCr5. Istotna jest głębokość warstwy efektywnie utwardzonej. Zbyt płytka może nie przenieść obciążeń kontaktowych, a zbyt głęboka zwiększy koszt i czas procesu. Wysoka temperatura oraz późniejsze chłodzenie oznaczają też większe ryzyko odkształceń, dlatego często przewiduje się naddatek na szlifowanie.
Czym jest azotowanie i kiedy ma przewagę?
Azotowanie to obróbka cieplno-chemiczna, podczas której azot dyfunduje w warstwę wierzchnią stali. W zależności od gatunku i parametrów procesu tworzą się twarde azotki oraz strefa dyfuzyjna. Na samej powierzchni może powstać bardzo cienka warstwa związkowa, której grubość i właściwości trzeba kontrolować.
Proces przebiega w niższej temperaturze niż nawęglanie i zwykle nie wymaga hartowania po zakończeniu. Dlatego azotowanie bywa dobrym wyborem dla wrzecion, wałów, form oraz elementów o wysokich wymaganiach wymiarowych. Małe odkształcenia nie oznaczają zerowych zmian wymiarów. Trzeba też uwzględnić wcześniejsze ulepszanie cieplne, temperaturę odpuszczania i skład stali. Szczególnie korzystne efekty uzyskuje się w stalach przeznaczonych do azotowania, np. 31CrMoV9.
Utwardzanie powierzchniowe stali – którą metodę wybrać?
- Hartowanie: gdy potrzebna jest większa twardość i wytrzymałość znacznej części przekroju, a materiał ma odpowiednią hartowność.
- Nawęglanie z hartowaniem: gdy element ma przenosić wysokie naciski kontaktowe i jednocześnie zachować bardziej ciągliwy rdzeń, jak zęby przekładni.
- Azotowanie: gdy liczą się odporność powierzchni na zużycie, stosunkowo niewielka głębokość utwardzenia i ograniczenie odkształceń, np. w częściach precyzyjnych.
Nie należy przyjmować, że azotowanie zawsze jest lepsze od nawęglania, bo powoduje mniejsze deformacje. Głębokość warstwy, odporność na naciski i gatunek stali mogą przemawiać za innym rozwiązaniem. Wśród metod utwardzania metali są też hartowanie indukcyjne i płomieniowe, które utwardzają wybrane obszary bez dyfuzyjnego wzbogacania powierzchni.
Co określić w dokumentacji przed obróbką?
W zapytaniu do hartowni samo hasło „utwardzić stal” nie wystarczy. Technolog obróbki cieplnej powinien otrzymać gatunek i stan materiału, rysunek detalu, przewidywane obciążenia oraz wymagania dotyczące twardości i jej rozkładu. Istotne są również tolerancje wymiarowe, obszary wyłączone z obróbki i ewentualny naddatek na szlifowanie.
Kontrola jakości musi odpowiadać procesowi. Dla nawęglania istotna jest efektywna głębokość warstwy hartowanej (CHD), dla azotowania głębokość utwardzenia azotowego (NHD), a dla hartowania powierzchniowego głębokość utwardzenia (SHD). Aktualna ISO 18203:2026 opisuje metody pomiaru takich warstw. Zapis „warstwa 0,5 mm” bez wskazania, co dokładnie jest mierzone, bywa źródłem nieporozumień.
Najczęstsze pytania
Nie. Hartowanie polega na przemianie struktury stali związanej z szybkim chłodzeniem, a azotowanie na dyfuzji azotu w powierzchnię. Procesy różnią się mechanizmem, temperaturą i efektem w przekroju.
Jeżeli celem jest twarda warstwa odporna na zużycie, po nawęglaniu zwykle wykonuje się hartowanie, a następnie niskie odpuszczanie. Samo zwiększenie zawartości węgla nie daje takiego samego efektu.
Najczęściej azotowanie, ponieważ odbywa się w niższej temperaturze i bez gwałtownego chłodzenia. Rzeczywiste zmiany zależą jednak od geometrii, naprężeń własnych i historii wcześniejszej obróbki.
Wnioski z artykułu
Wybór między hartowaniem, nawęglaniem a azotowaniem to decyzja o właściwościach gotowej części, nie o samej wartości twardości. Najbezpieczniej zacząć od obciążeń, gatunku stali i wymagań wymiarowych, a dopiero później ustalać przebieg procesu oraz sposób odbioru warstwy.